Biegen
Biegeteile, die maßhaltig sitzen
Das Spannende an diesem Blechteil sind die Abkantungen. Weil es so klein ist, sind die Anforderungen an die Maßhaltigkeit hoch.
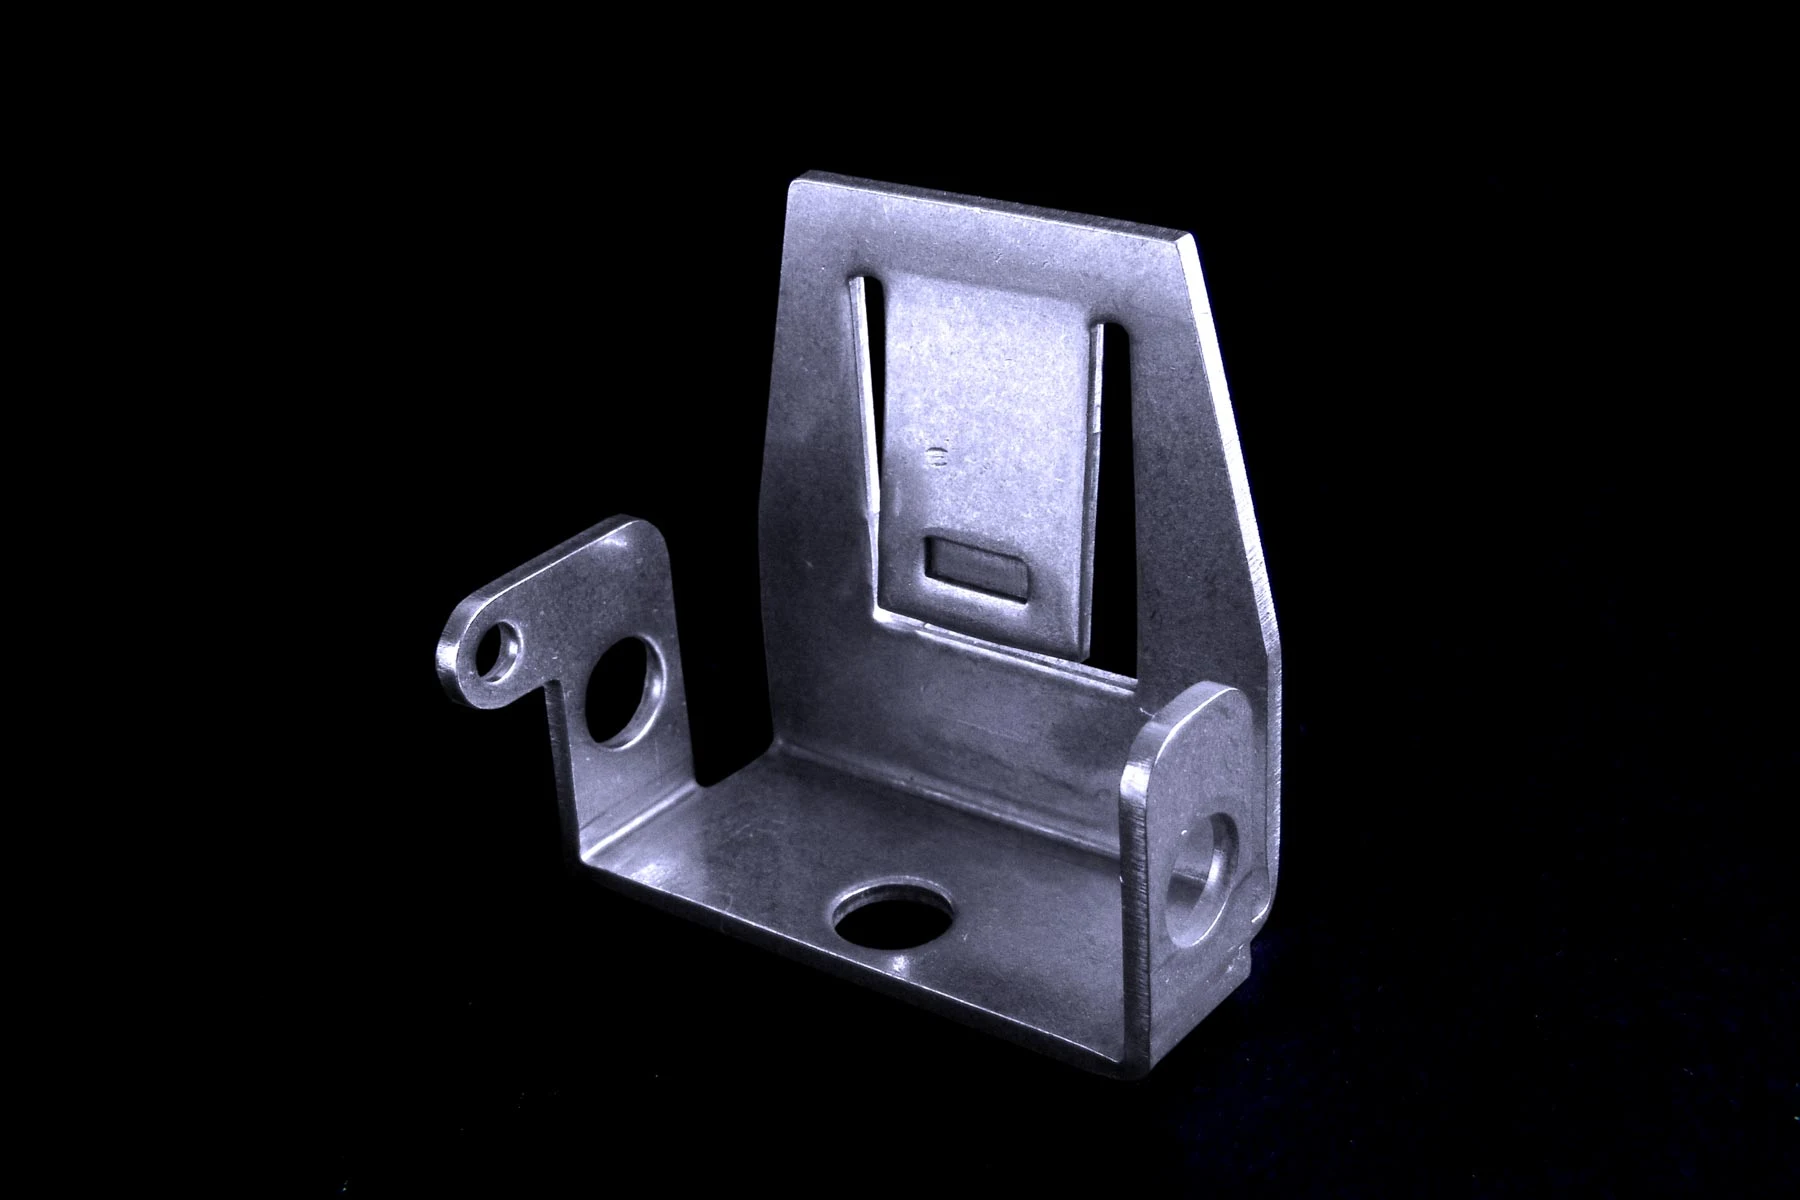
Kleines Teil, hohe Anforderungen
Gestanzt, gelasert und dann gebogen
Unsere TRUMATIC 6000 L FMC und unsere TRUMATIC 600 L sind Kombimaschinen, die stanzen, lasern und umformen. Für dieses Teil sind sie wie gemacht: Die Durchbrüche sind gestanzt, die Außenkanten gelasert.
Danach kommen die Abkantungen auf unseren Abkantpressen von TRUMPF.
Platine 67 × 49 mmBlechdicke 1,5 mmWerkstoff 1.4301
Jede Abkantung muss sitzen, auch nach dem Rückfedern.
Blech federt nach dem Biegen etwas zurück. Bei kleinen Teilen zählt deshalb jeder Grad.
Ablauf
Abkantung für Abkantung
Flache Platine
Gestanzt oder gelasert kommt die Platine flach zur Abkantpresse.
Erste Abkantung
Jede Biegung sitzt genau, damit die nächste stimmt.
Fertiges Profil
Auch komplexe Profile mit Laschen in der Teilemitte fertigen wir prozesssicher in Serie.
Laschen in der Teilemitte fertigen wir prozesssicher in Serie.
Die Lasche ist aus der Platine freigeschnitten und wird an der Biegelinie hochgebogen.
Automatisiert biegen
Der Biegeroboter zeigt, was er kann
Das Beste zum Schluss: Dieses Blechteil fertigen wir komplett automatisiert. Zuerst bearbeiten wir die Platine auf der TC 5000R FMC, denn sie enthält einige Umformungen.
Danach biegt unser BendMaster von TRUMPF das Teil ganz ohne Handgriff. Das komplexe Profil mit den Laschen in der Teilemitte ist nicht einfach herzustellen. Damit es prozesssicher und effektiv läuft, steckt unser ganzes Wissen in der Programmierung. Heute fertigen wir das Teil in Serie.
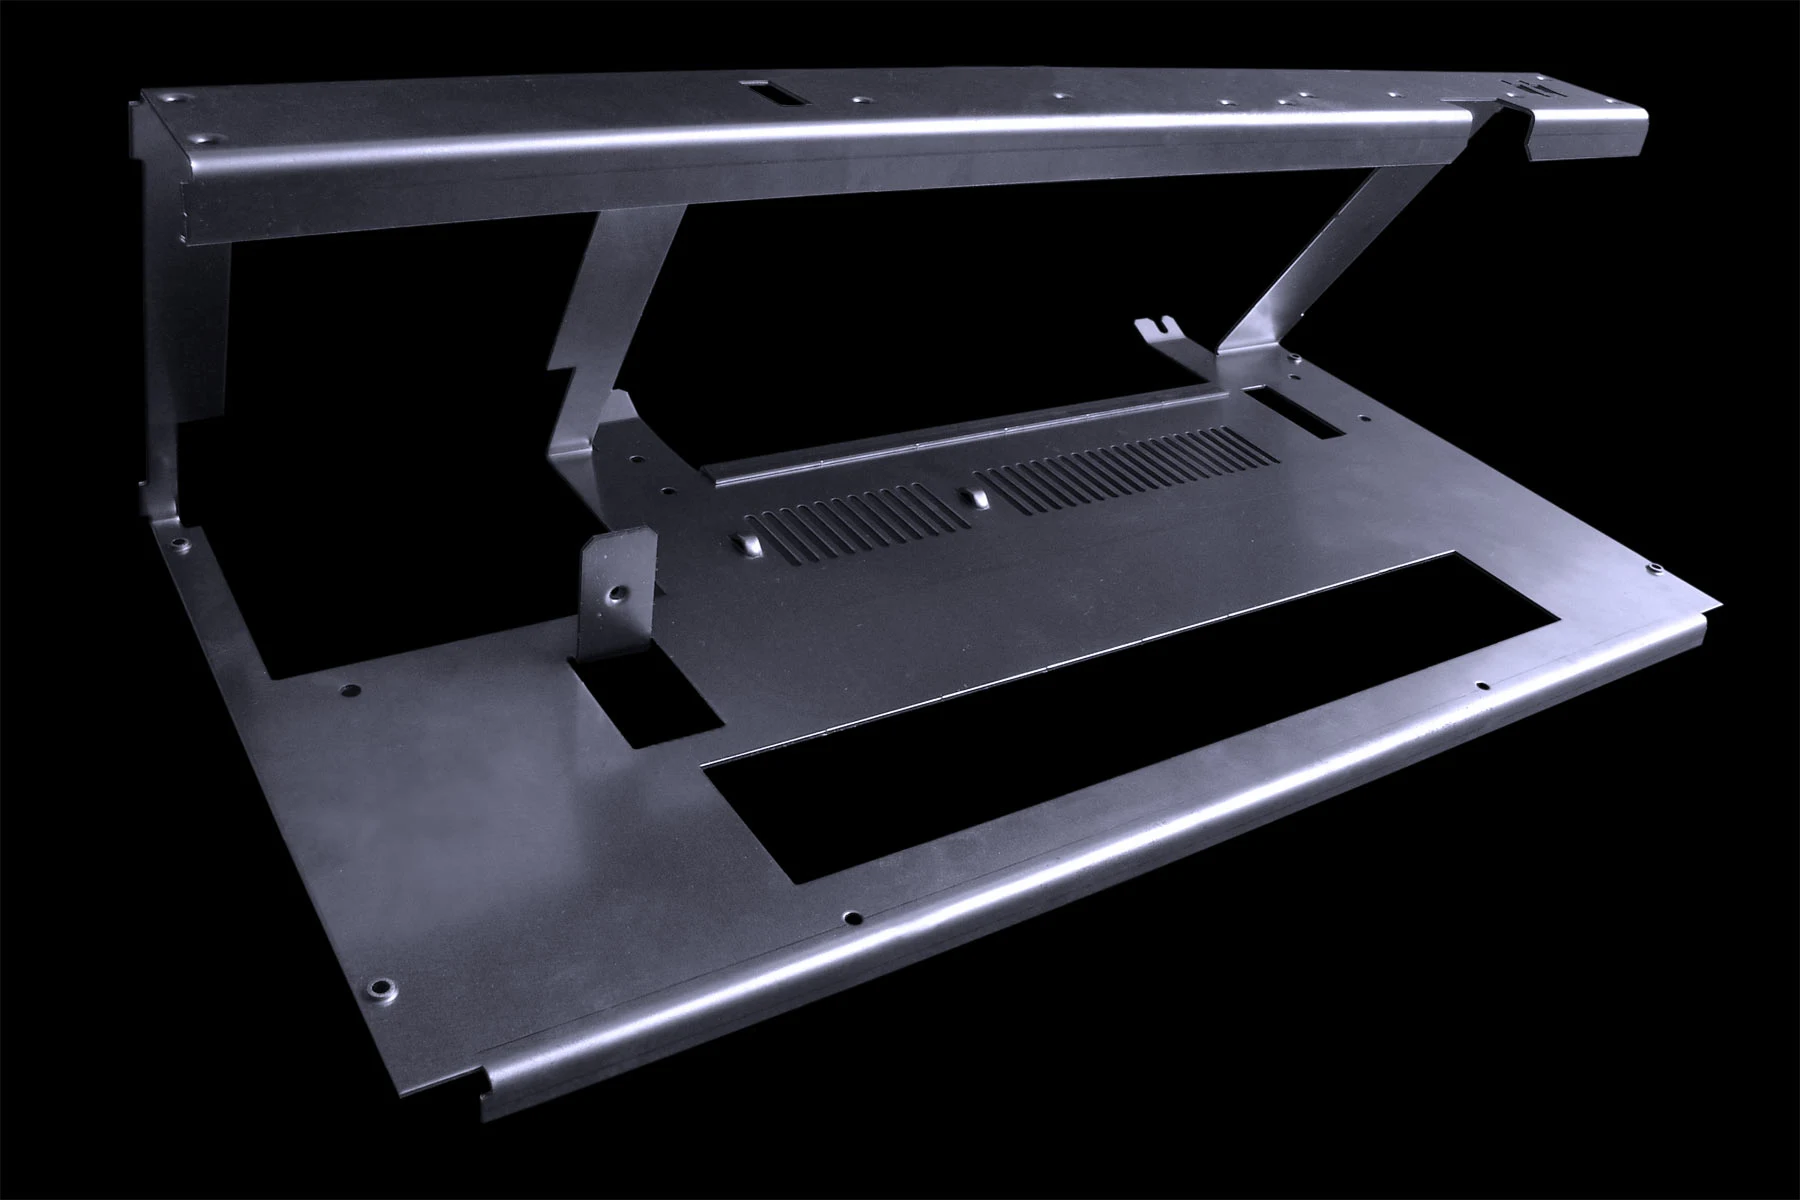
Komplett automatisiert gefertigt, heute in Serie.
Platine 446,0 × 445,08 mmBlechdicke 1,5 mmWerkstoff DC01